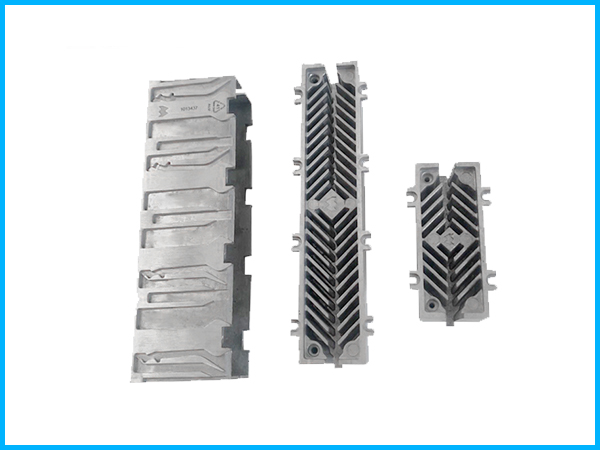
照明与散热部件,铝合金压铸件的加工要点
LED灯具的外壳与散热器,是铝合金压铸件里常见的品类。它们体积不算大,加工上却有各自的要求:外壳看外观与密封,散热件看齿形与平面。
结构上的特点。 灯具外壳多为薄壁带筋结构,壁厚偏薄;散热齿则齿薄、齿深、齿距密。这类形状靠机加工做,刀具吃不消,用压铸成形更为合适。齿与筋能否填满,要靠浇排方案来保证。
模具与充型。 散热齿密而薄,金属液流入齿腔时容易降温凝结,充型不足就会缺齿。浇口位置与内浇道走向,要顺着齿的长向安排;排气也要通畅,免得齿尖卷气。脱模斜度给足,顶针布匀,顶出时才不至于把薄齿顶弯。
变形与校形。 薄壁件出模后受冷不均,容易翘曲。开模要待冷却充分,落料要轻放。散热面讲究平面度,装配时贴合不严,导热就受影响。变形偏大的件,可用校形工序回正,但校形会把应力带进去。
机加工的着眼处。 安装面、螺孔与定位孔,往往要上机床。铣安装面时夹紧力要匀,薄壁处夹重了会弹回。螺孔攻丝要防偏斜,孔口起毛刺要清。散热齿侧面通常不再加工,留着铸态更有利于散热。
去毛刺与清理。 齿间的毛刺不好够到,靠刷子往往清不干净。可先抛丸清表面,齿根与齿尖的残留再用振动研磨或流体方式处理。分型面飞边与浇口残留要清利落,免得影响外观与装配。
表面处理。 灯具外壳常做氧化处理、喷涂或喷砂。氧化处理能带出金属质感,也利于涂层附着;做外观件的,要留意色差与流痕。户外灯具还讲究耐候与密封,表面处理层要匀,不然会影响密封面的配合。
检测与验收。 外观类看流痕、气孔与色差;结构类看齿形完整度与平面度;密闭类要排气密试验。发热部件还要留意导热表现与散热面积是否达到设计值。
与工艺的配合。 这类件的成败,往往在模具与压铸阶段就已定下。加工环节能做的是把变形控制住、把毛刺清干净、把配合面做平。前段与后段配合得上,照明与散热部件才稳得住。